 Pied à coulisse
 Jauge de profondeur
 Micromètre extérieur
 Alésomètre d’intérieur
 Comparateur
 Indicateurs à levier (Pépitas)
 Vérificateur universel
 Trusquins
 Mesureur d’épaisseur et hauteur palpeur
 Coffret d’outils de mesure
 Marbre, étau et Vé
 Palpeurs pour machines outils
 Système de mesure linéaire
 Mètre ruban
 Câble et accessoire
 Cale étalon
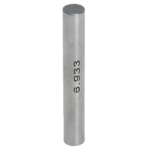 Pige
 Tampon fileté
 Bague filetée
 Equerre et rapporteur d’angle
 Règle et niveaux
 Outil de mesure simple
 Colonne de mesure
 Rugosimètre
 Banc de mesure
 Fluide
 Pâteux
 Malléable
 Gros Volumes
 Protection
 Mallettes et Kits
 Accessoires
Pige
Piges de contrôle : vérification des alésages et étalonnage des instruments d'intérieur
Une pige de contrôle (ou cylindre étalon) est un cylindre de précision dont le diamètre est connu et certifié à quelques micromètres près. Elle sert à vérifier un trou, un alésage ou un perçage selon le principe GO / NO GO (« passe » et « ne passe pas »), sans lecture sur cadran, et à étalonner ou régler des instruments de mesure d'intérieur comme les alésomètres.
B METROLOGY propose des piges à l'unité et en coffrets, avec ou sans manche, en acier, céramique et carbure de tungstène, avec un certificat d'étalonnage COFRAC sur demande. Pour un contrôle complet de vos alésages, associez-les à nos alésomètres d'intérieur, cales étalon et vérificateurs universels.
Pige de contrôle : guide pour choisir et utiliser vos cylindres étalons
Qu'est-ce qu'une pige de contrôle ?
Une pige de contrôle (on parle aussi de cylindre étalon, de pige étalon ou de pige de métrologie) est un cylindre de précision dont le diamètre est connu et certifié à quelques micromètres près. Elle sert à vérifier un trou, un alésage ou un perçage, et à étalonner ou régler des instruments de mesure d'intérieur comme les alésomètres et les micromètres d'intérieur.
Le principe est simple : on essaie d'introduire la pige dans le trou. Pour un contrôle complet, on utilise deux piges, une « passe » et une « ne passe pas » (GO / NO GO). Le résultat est immédiat et ne demande aucune lecture sur un cadran ou un afficheur, donc il dépend peu de l'opérateur.
B METROLOGY propose des piges de contrôle à l'unité et en coffrets, en acier, céramique et carbure de tungstène, avec ou sans manche, avec un certificat d'étalonnage COFRAC sur demande. Découvrez notre gamme de piges de contrôle.
Les différents types de piges de contrôle
Pige sans manche
C'est un cylindre rectifié et étalonné, livré seul. On l'utilise dans des dispositifs de contrôle automatiques ou semi-automatiques où elle est montée sur un support, pour de très petits diamètres où un manche n'est pas praticable, ou comme étalon de référence interne pour régler d'autres instruments. Voir nos piges de contrôle sans manche.
Pige avec manche
C'est la version la plus courante en atelier. Le manche permet de tenir la pige sans toucher le cylindre (donc sans le salir avec la transpiration), de lire facilement le diamètre nominal gravé, et de travailler plus à l'aise en production. Selon les modèles, le manche est vissé donc démontable (en général à partir de 1 mm de diamètre), ou collé pour les plus petits diamètres. Voir nos piges de contrôle avec manche.
Coffrets de piges
Un coffret réunit des piges sur une plage de diamètres, avec un pas régulier (0,01 mm, 0,05 mm ou 0,1 mm selon les coffrets). Chaque pige a son emplacement : on trouve vite la bonne, et on voit tout de suite s'il en manque une. Les coffrets existent avec des piges sans tête, à tête standard ou à tête gravée, et sur plusieurs plages (par exemple 1 à 6 mm, 6 à 10 mm, 1 à 13 mm). Voir nos coffrets de piges de contrôle.
Piges étalon
Ce sont des piges de très haute précision (classe 0), utilisées moins pour le contrôle courant que pour étalonner d'autres instruments : alésomètres, micromètres d'intérieur, vérificateurs universels, comparateurs de diamètres intérieurs. Leur valeur est raccordée aux étalons nationaux par un certificat d'étalonnage accrédité.
Acier, céramique ou carbure : quel matériau ?
| Propriété | Acier trempé | Céramique (zircone) | Carbure de tungstène |
|---|---|---|---|
| Dureté | environ 60 HRC | Supérieure à l'acier | environ 1400 HV |
| Usure | Bonne | Très bonne | Excellente |
| Corrosion | Sensible, à huiler | Insensible | Très bonne |
| Chocs | Encaisse bien | Fragile | Fragile |
| Prix | Économique | Plus élevé | Élevé |
| Usage typique | Atelier, production standard | Inox, composites, milieu humide | Très forte cadence, référence |
L'acier s'oxyde si on le laisse sans protection : huilez-le légèrement après usage et rangez-le au sec dans son coffret. Tenez-le par le manche plutôt qu'à main nue. C'est le même matériau que pour les cales étalon en acier.
La céramique convient aux pièces abrasives ou en inox et aux environnements humides. Elle ne demande pas d'entretien anti-corrosion, mais elle craint les chocs. Le carbure est le plus résistant à l'usure, donc rentable quand les mêmes piges servent en continu. On le retrouve aussi sur les tampons filetés et les bagues filetées de contrôle.
Les classes de précision
Les piges sont classées selon la tolérance de leur diamètre. Les valeurs ci-dessous sont indicatives : elles varient selon les fabricants et la norme appliquée, vérifiez-les sur la fiche de la pige que vous achetez.
| Classe | Tolérance sur le diamètre | Usage typique |
|---|---|---|
| 0 | ± 0,3 µm | Étalon de référence, laboratoire |
| 1 | ± 1 µm | Salle de métrologie, étalonnage d'instruments de précision |
| 2 | ± 1,5 µm | Poste de contrôle en production |
| 3 | ± 3 µm | Contrôle à cadence élevée, tolérances larges |
Règle pratique : la tolérance de l'instrument doit être au moins cinq fois plus petite que celle de la pièce. Pour une pièce à ± 15 µm, une pige de classe 3 (± 3 µm) suffit. Pour une pièce à ± 7,5 µm, une classe 1 est plus prudente. Pour étalonner un alésomètre, partez sur la classe 0. En cas de doute, prenez la classe au-dessus : l'écart de prix est faible.
Un certificat d'étalonnage COFRAC est disponible sur nos piges, ce qui sert pour les exigences ISO 9001, IATF 16949, AS9100 ou ISO 13485. Consultez la gamme de piges pour les classes proposées par référence.
Comment choisir une pige de contrôle ?
1. Le diamètre
Listez les diamètres de trous à contrôler dans votre production. Nos piges couvrent une large plage de diamètres, avec un pas fin (0,01 mm selon les plages). Si votre cote n'est pas dans un coffret, la pige à l'unité règle le problème.
2. La classe
À choisir selon la tolérance de vos pièces et la règle des cinq fois décrite plus haut.
3. Le matériau
- Acier : production standard, environnement sec
- Céramique : pièces en inox ou en composite, humidité, fluides de coupe
- Carbure : très forte cadence, usage quasi continu
4. Avec ou sans manche
- Sans manche : montage en dispositif, très petits diamètres
- Avec manche : contrôle manuel en atelier ou en salle de métrologie
- Manche gravé : identification rapide dans un coffret
5. À l'unité ou en coffret
À l'unité pour remplacer une pige usée, compléter un coffret ou couvrir une cote précise. En coffret pour équiper un poste de contrôle sur toute une plage de diamètres.
6. Le certificat d'étalonnage
En secteur certifié, prévoyez un certificat COFRAC, raccordé aux étalons nationaux. Un doute sur la classe ou le matériau ? Contactez-nous, nous vous orienterons.
Comment utiliser une pige de contrôle ?
Le principe GO / NO GO
Pour chaque trou, on utilise deux piges :
- la pige GO (« passe »), au diamètre de la limite inférieure de la tolérance : elle doit entrer
- la pige NO GO (« ne passe pas »), au diamètre de la limite supérieure : elle ne doit pas entrer
Le trou est conforme si la pige GO entre et si la pige NO GO n'entre pas. Si la GO n'entre pas, le trou est trop petit. Si la NO GO entre, il est trop grand.
Procédure
- Nettoyez la pige et le trou avec un chiffon doux. Un copeau ou un film d'huile peut empêcher la pige GO d'entrer dans un trou conforme et provoquer un faux rejet.
- Laissez la pige se mettre à la température de l'atelier ou de la salle de métrologie (référence 20 °C, ISO 1). Une pige froide a un diamètre légèrement plus petit.
- Inspectez la pige : une rayure, un écrasement ou une trace de rouille demande une vérification avant de continuer à l'utiliser.
- Introduisez-la sans forcer, par glissement sous son propre poids ou avec une très légère poussée. Si elle n'entre pas, c'est le résultat du contrôle, il ne faut pas insister.
- Lisez le résultat comme ci-dessus, puis essuyez la pige, huilez-la si elle est en acier, et rangez-la à sa place dans le coffret.
Forcer une pige dans un trou trop petit peut la rayer, la coincer et l'user prématurément, ce qui fausse ensuite tous les contrôles. En cas de doute sur une décision GO / NO GO, mesurez le trou avec un alésomètre ou un micromètre d'intérieur.
Une pige ne contrôle que le diamètre à l'endroit où elle passe. Pour détecter une ovalisation ou une conicité, il faut mesurer l'alésage à plusieurs profondeurs avec un instrument adapté.
Fréquence d'étalonnage
La fréquence se fixe dans vos procédures qualité, selon l'usage et le secteur. À titre indicatif :
| Usage | Repère indicatif |
|---|---|
| Atelier, usage courant | Vérification interne régulière, étalonnage externe selon votre procédure |
| Usage intensif | Vérifications plus rapprochées, étalonnage externe plus fréquent |
| Secteurs certifiés (automobile, aéronautique, médical) | Étalonnage externe périodique avec certificat COFRAC, selon les exigences de votre client ou de votre audit |
| Après un choc ou une chute | Vérification immédiate avant toute utilisation |
Une pige usée au-delà de la tolérance de sa classe se remplace ou se renvoie en rectification. La garder, c'est risquer d'accepter des pièces non conformes ou de rejeter des pièces bonnes.
Conseil B METROLOGY : contrôler une pige au micromètre extérieur permet de repérer une usure importante, mais ce n'est pas assez fin pour les classes 0 et 1 (la résolution du micromètre est du même ordre que la tolérance de la pige). Pour ces classes, passez par un étalonnage en laboratoire. Gardez aussi des piges de rechange à l'unité pour remplacer vite une pige hors tolérance.
Un peu d'histoire
Avec l'industrialisation au XIXe siècle, les pièces doivent devenir interchangeables : un boulon fabriqué dans une usine doit s'assembler avec un écrou fabriqué dans une autre. Il faut donc des moyens de contrôle dimensionnel normalisés, parmi lesquels les calibres tampons et bagues.
Le principe du contrôle par calibres « passe / ne passe pas » est formalisé au début du XXe siècle, avec les systèmes de tolérances et d'ajustements. Une pige à la limite basse et une pige à la limite haute suffisent à qualifier un trou par rapport à sa tolérance.
Avec les progrès de la rectification de précision, les piges atteignent des tolérances de l'ordre du micromètre, puis la céramique et le carbure s'ajoutent à l'acier pour mieux résister à l'usure sur les pièces abrasives. Aujourd'hui, les systèmes qualité (ISO 9001, IATF 16949) demandent que les moyens de contrôle soient étalonnés et raccordés aux étalons nationaux, d'où le certificat COFRAC.
Pour aller plus loin
B METROLOGY vous aide à choisir vos piges de contrôle, à l'unité ou en coffrets, avec ou sans manche, en acier, céramique ou carbure, avec l'option certificat COFRAC.