 Pied à coulisse
 Jauge de profondeur
 Micromètre extérieur
 Alésomètre d’intérieur
 Comparateur
 Indicateurs à levier (Pépitas)
 Vérificateur universel
 Trusquins
 Mesureur d’épaisseur et hauteur palpeur
 Coffret d’outils de mesure
 Marbre, étau et Vé
 Palpeurs pour machines outils
 Système de mesure linéaire
 Mètre ruban
 Câble et accessoire
 Cale étalon
 Pige
 Tampon fileté
 Bague filetée
 Equerre et rapporteur d’angle
 Règle et niveaux
 Outil de mesure simple
 Colonne de mesure
 Rugosimètre
 Banc de mesure
 Fluide
 Pâteux
 Malléable
 Gros Volumes
 Protection
 Mallettes et Kits
 Accessoires
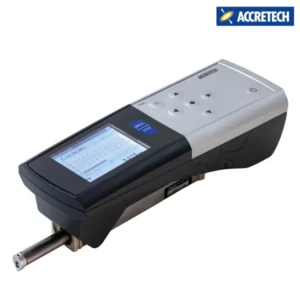
Rugosimètre
Rugosimètre : mesure de la rugosité et de l'état de surface (Ra, Rz, Rq)
Un rugosimètre est un instrument de métrologie qui mesure la rugosité d'une surface usinée, c'est-à-dire les irrégularités microscopiques laissées par le tournage, le fraisage ou la rectification. Il traduit l'état de surface en paramètres normalisés (Ra, Rz, Rq) définis par les normes ISO 4287 et ISO 4288, que l'on retrouve sur les plans de définition des pièces.
B METROLOGY propose des rugosimètres portables pour contrôler une pièce directement sur la machine, des rugosimètres de bureau pour les mesures de précision en laboratoire, ainsi que les accessoires associés : stylets, adaptateurs, câbles, batteries et imprimantes. Pour un contrôle complet de vos pièces, associez-les à nos comparateurs, micromètres extérieurs et pieds à coulisse.
Filtres Trier les résultats
Rafraîchir Appliquer
Image | Désignation | Caractéristiques | Tarif | |
|---|---|---|---|---|
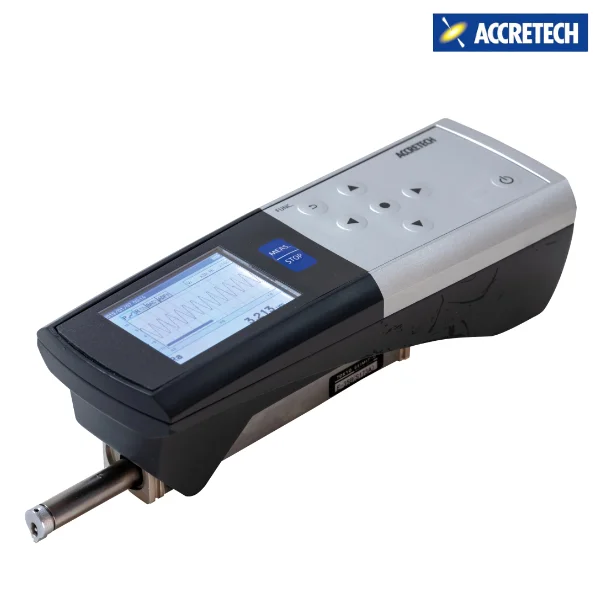 | Ref: E35+ E40+ E45+ E35/2+ E40/2+ Marque :  Sur commande Variante(s) : 5 | Pointe de palpage: 2 µm ⋅ 5 µm | À partir de 2 382,00 € Prix hors taxe | |
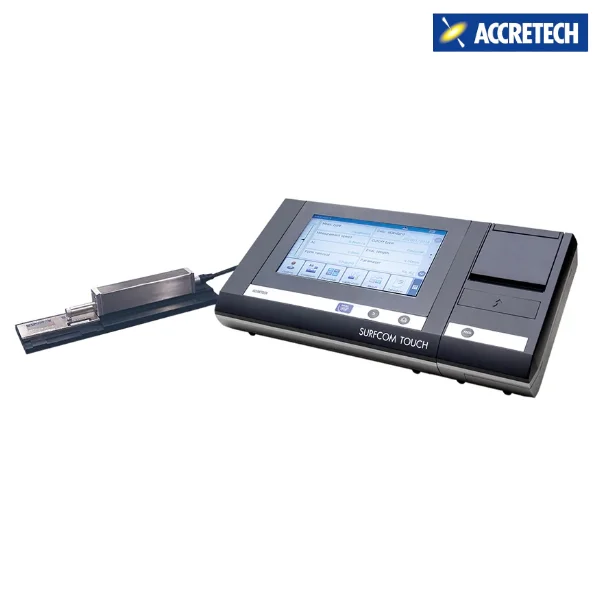 | Ref: S-TCH35B2 S-TCH40A2 S-TCH45A2 S-TCH35B S-TCH40A S-TCH45A Marque : Sur commande Variante(s) : 10 | Pointe de palpage: 2 µm ⋅ 5 µm | À partir de 4 998,00 € Prix hors taxe | |
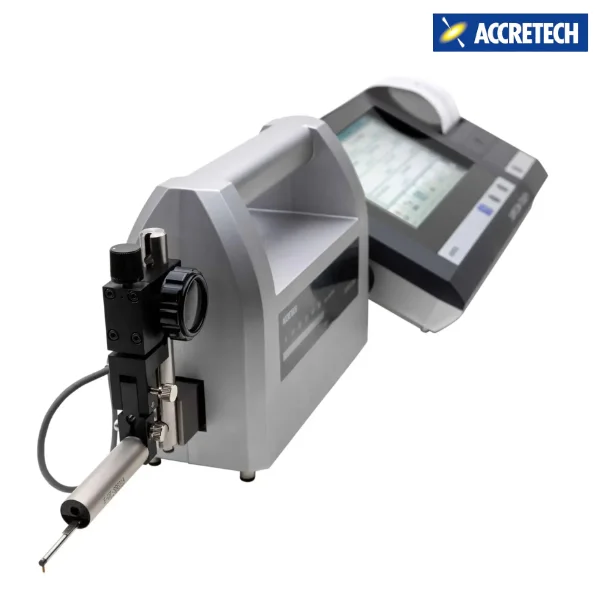 | Pointe de palpage: 2 µm | À partir de 7 826,00 € Prix hors taxe | ||
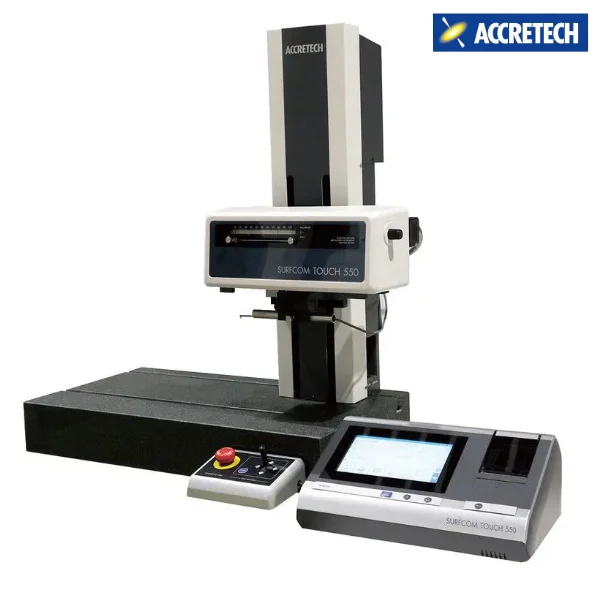 | Ref: S-TCH55A-11 S-TCH55A-12 S-TCH55A-13 S-TCH55A-14 S-TCH55A-21 S-TCH55A-22 S-TCH55A-23 S-TCH55A-24 Marque : Sur commande Variante(s) : 8 | Pointe de palpage: 2 µm | À partir de 17 514,00 € Prix hors taxe | |
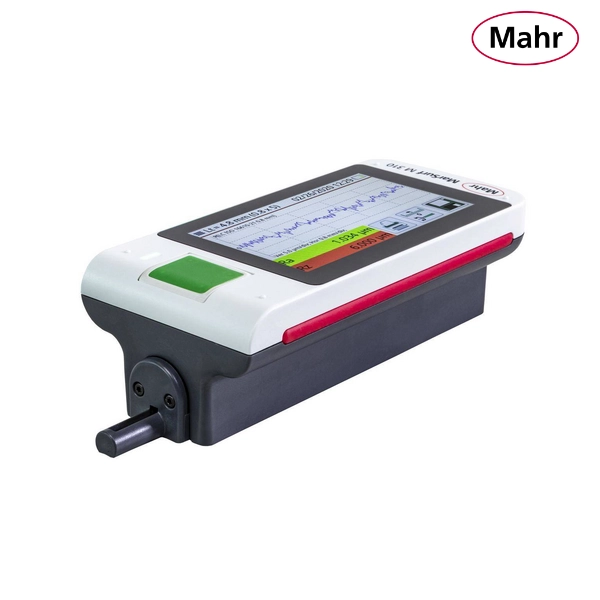 | Rugosimètre mobile IP40 MarSurf M 310 / M 310 C2 pour la mesure transversale / M 310 avec imprimante Ref: VAR6910260 Marque :  Sur commande Variante(s) : 5 | Protection: IP40 Pointe de palpage: 2 µm ⋅ 5 µm | À partir de Prix hors taxe | |
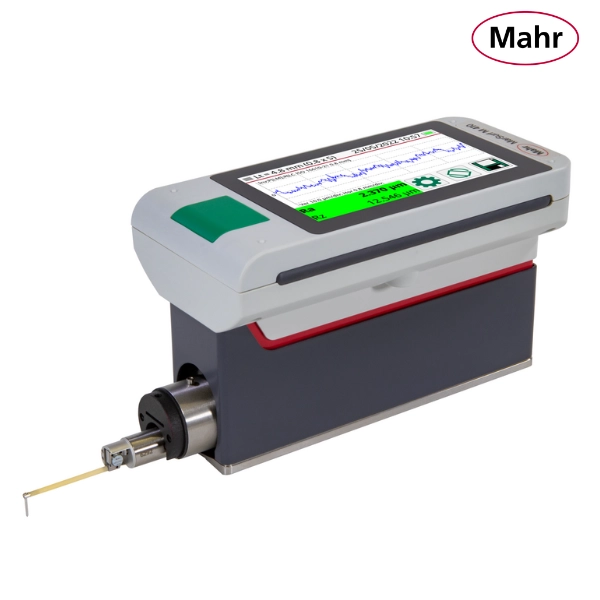 | | 8 985,00 € Prix hors taxe | ||
 | Protection: IP40 Pointe de palpage: 2 µm ⋅ 5 µm | À partir de Prix hors taxe | ||
 | Ref: 6910235 Marque : Sur commande | Protection: IP40 Pointe de palpage: 2 µm | 3 465,00 € Prix hors taxe | |
 | | 68,60 € Prix hors taxe | ||
 | Ref: E-WJ-S86A Marque : Sur commande | | 235,20 € Prix hors taxe | |
 | | 435,40 € Prix hors taxe | ||
| | | 58,80 € Prix hors taxe | ||
| | | 70,00 € Prix hors taxe | ||
| | | 2 105,60 € Prix hors taxe | ||
| | | 120,40 € Prix hors taxe | ||
| | | 406,00 € Prix hors taxe | ||
| | | 28,00 € Prix hors taxe | ||
| | | 56,00 € Prix hors taxe | ||
| | Ref: E-SC-S366A Marque : Sur commande | | 236,60 € Prix hors taxe | |
 | | 110,60 € Prix hors taxe |
Qu'est-ce qu'un rugosimètre ?
Un rugosimètre (ou mesureur d'état de surface) quantifie les irrégularités microscopiques d'une surface usinée. Invisibles à l'œil nu, elles influencent pourtant le comportement des pièces. On les exprime avec des paramètres normalisés, définis notamment par les normes ISO 4287 et ISO 4288.
La rugosité vient directement du procédé de fabrication : tournage, fraisage, rectification, rodage, galetage, polissage. Chaque procédé laisse sa propre signature, que l'on compare ensuite à la spécification du plan.
L'état de surface joue sur :
- la friction et l'usure des assemblages glissants (axes, alésages, guidages)
- l'étanchéité des joints et des raccords hydrauliques
- la tenue des revêtements (peinture, traitement de surface, cémentation)
- la tenue en fatigue des pièces soumises à des efforts cycliques
- l'aérodynamique des pièces de structure en aéronautique
- l'aspect et l'adhérence dans l'automobile et le luxe
B METROLOGY propose des rugosimètres portables et de bureau, du contrôle rapide en atelier à la mesure en laboratoire. Consultez toute la gamme de rugosimètres.
Les paramètres de rugosité : Ra, Rz, Rq, RSm et Rt
Savoir ce que mesure chaque paramètre aide à choisir le bon rugosimètre et à lire correctement ses résultats.
Ra : rugosité moyenne arithmétique
Le Ra est le paramètre le plus utilisé dans l'industrie. C'est la moyenne arithmétique des valeurs absolues des écarts entre le profil mesuré et la ligne moyenne, sur la longueur d'évaluation.
Formule simplifiée : Ra = (1/L) × ∫|Z(x)|dx, sur la longueur L.
Comme c'est une moyenne, le Ra est stable et reproductible, et peu sensible aux accidents isolés (pic unique, rayure). Revers de la médaille : il ne distingue pas une surface à pics espacés d'une surface à creux réguliers. Deux surfaces très différentes sur le plan fonctionnel peuvent afficher le même Ra.
Valeurs typiques selon le procédé :
| Procédé | Ra typique |
|---|---|
| Rodage, superfinition | 0,025 à 0,1 µm |
| Rectification fine | 0,05 à 0,4 µm |
| Rectification standard | 0,2 à 1,6 µm |
| Tournage fin | 0,4 à 1,6 µm |
| Fraisage de finition | 0,8 à 3,2 µm |
| Perçage | 1,6 à 6,3 µm |
| Brut de fonderie | 6,3 à 25 µm |
Rz : hauteur maximale du profil
Le Rz est la somme de la hauteur du plus grand pic et de la profondeur du plus grand creux sur une longueur de base. Il réagit aux défauts que le Ra lisse (rayures, inclusions, bavures) : deux surfaces de même Ra peuvent avoir des Rz très différents.
Attention à la version de la norme. Avant la révision de 1997, le Rz désignait la hauteur des irrégularités sur 10 points, qui correspond aujourd'hui au Rzjis de la norme japonaise JIS. Vérifiez toujours la norme de référence quand un plan indique une valeur de Rz.
Rq : rugosité quadratique (RMS)
Le Rq est la racine carrée de la moyenne des carrés des écarts par rapport à la ligne moyenne. C'est l'équivalent du RMS en physique. Il pèse davantage les pics hauts et les creux profonds que le Ra, donc deux surfaces de même Ra peuvent avoir des Rq légèrement différents.
RSm : largeur moyenne des éléments du profil
Le RSm est la distance moyenne entre deux éléments successifs du profil. Il décrit la texture de la surface (fine ou grossière) indépendamment de son amplitude. On l'utilise surtout sur les surfaces à texture périodique (tournage, rectification) et pour les spécifications liées à la tenue des revêtements.
Rt : hauteur totale du profil
Le Rt est l'écart entre le point le plus haut et le point le plus bas sur toute la longueur d'évaluation. Plus sévère que le Rz et très sensible aux défauts ponctuels, il est rarement spécifié seul.
Le cut-off (λc), un réglage clé
Le cut-off (longueur d'onde de coupure λc) est le filtre appliqué au signal brut du palpeur. Il sépare la rugosité (courtes longueurs d'onde) de l'ondulation (longues longueurs d'onde) et de la forme (très longues longueurs d'onde).
La norme ISO 4288 relie le choix du cut-off au Ra attendu :
| Ra attendu (µm) | Cut-off λc | Longueur d'évaluation |
|---|---|---|
| 0,006 à 0,02 | 0,08 mm | 0,4 mm |
| 0,02 à 0,1 | 0,25 mm | 1,25 mm |
| 0,1 à 2 | 0,8 mm | 4 mm |
| 2 à 10 | 2,5 mm | 12,5 mm |
| 10 à 80 | 8 mm | 40 mm |
Quand le plan ne précise pas le cut-off, on le choisit d'après la rugosité estimée. À défaut, 0,8 mm est la valeur la plus courante. Un cut-off mal choisi peut changer sensiblement le Ra d'une même surface : indiquez donc toujours les conditions de mesure avec le résultat.
Rugosimètre portable ou de bureau ?
Le rugosimètre à palpeur est le plus répandu. Une pointe en diamant (rayon de 2 µm ou 5 µm selon les cas) se déplace sur la surface à vitesse constante. Ses mouvements verticaux, qui suivent les crêtes et les vallées, sont convertis en signal électrique, filtrés, puis traités pour calculer les paramètres.
| Caractéristique | Détail |
|---|---|
| Pointe | Diamant, rayon 2 µm (ISO) ou 5 µm |
| Résolution verticale | < 0,01 µm sur les modèles de précision |
| Paramètres mesurés | Ra, Rz, Rq, Rt, RSm et d'autres selon le modèle |
| Normes de référence | ISO 4287, ISO 4288 |
| Longueurs d'évaluation | 0,4 mm à 40 mm selon le cut-off |
| Alimentation | Batterie (portables) ou secteur (de bureau) |
| Affichage | Écran LCD, avec tracé du profil selon le modèle |
Le rugosimètre portable se pose directement sur la machine ou sur la pièce en cours de production, sans démontage. Il est compact, autonome et donne un résultat en quelques secondes. C'est l'outil du contrôle en tournage, fraisage ou rectification.
Le rugosimètre de bureau, monté sur colonne ou sur banc avec table XY motorisée, va plus loin : meilleure précision, tracé complet du profil, analyses avancées (courbe de portance, analyse de texture, filtres multiples).
Applications industrielles
Automobile
La rugosité des cylindres moteur joue sur la consommation d'huile et la durée de vie du moteur. Les joints d'étanchéité demandent une rugosité maîtrisée pour étanchéifier sans s'abîmer. Les pièces de friction (freins, embrayage) ont des spécifications Ra et Rz précises pour obtenir le coefficient de frottement voulu.
Aéronautique et spatial
La rugosité des profils aérodynamiques agit sur la couche limite et donc sur la traînée. Pour les pièces de structure soumises à la fatigue, les spécifications de Ra sont sévères : les crêtes de rugosité concentrent les contraintes et peuvent amorcer des fissures.
Médical et implants
Les implants orthopédiques (prothèses de hanche, de genou) exigent un Ra très faible sur les surfaces de frottement, par exemple sous 0,05 µm sur une tête fémorale en céramique. Les surfaces destinées à l'ostéo-intégration, au contraire, ont une rugosité volontairement contrôlée pour favoriser l'accroche de l'os.
Hydraulique et pneumatique
Sur les vérins, distributeurs et raccords, l'état de surface conditionne l'étanchéité des joints dynamiques et l'usure des garnitures.
Comment choisir un rugosimètre ?
1. Les paramètres à mesurer
Regardez ce que vos plans spécifient. Le Ra suffit pour la plupart des contrôles courants. Si vos plans demandent aussi du Rz, du Rq, du RSm ou d'autres paramètres, vérifiez qu'ils figurent dans la liste de l'appareil.
2. La plage de mesure
- 0,025 à 6,3 µm : rugosimètre portable standard, de la rectification à l'usinage courant
- 0,025 à 40 µm : plage étendue, qui couvre aussi les surfaces brutes de fonderie
3. Le cut-off
Pour rester conforme à l'ISO 4288, l'appareil doit permettre de choisir le cut-off (0,25 mm, 0,8 mm ou 2,5 mm) selon la rugosité estimée. Un modèle à cut-off fixe peut donner des résultats non conformes.
4. Portable ou de bureau
- Portable : mesure sur machine ou sur grosse pièce sans démontage, pour le contrôle en production
- De bureau : précision supérieure, tracé complet, analyses avancées, pour le laboratoire de métrologie et la R&D
5. Traçabilité et certification
Dans les secteurs certifiés (ISO 9001, IATF 16949), commandez un certificat d'étalonnage pour garantir la raccordabilité de vos mesures. B METROLOGY propose des rugosimètres avec certificat d'étalonnage accrédité COFRAC et plaques de référence certifiées pour la vérification périodique.
6. Connectivité
Pour un suivi SPC en production, choisissez un modèle avec sortie RS232, USB ou Bluetooth, qui envoie directement les valeurs Ra et Rz vers votre logiciel qualité.
Voir toute la gamme de rugosimètres B METROLOGY.
Comment utiliser un rugosimètre ?
1. Préparer la pièce et l'instrument
Nettoyez la surface avec un chiffon doux ou de l'air comprimé. Huile de coupe, copeaux et poussières modifient le profil réel et faussent la mesure.
Laissez la pièce et l'appareil se mettre à la température de l'atelier ou de la salle de métrologie (la référence est 20 °C, selon l'ISO 1). Sur les matériaux qui se dilatent beaucoup, la température peut modifier légèrement la topographie.
Inspectez la pointe en diamant à la loupe ou au microscope. Une pointe ébréchée, usée ou encrassée donne des résultats erratiques et peut rayer la pièce.
2. Vérifier sur la plaque de référence
Avant une série de mesures, mesurez la plaque de référence certifiée fournie avec l'appareil. La valeur doit rester dans la tolérance de la valeur nominale. Sinon, réétalonnez selon la procédure du fabricant avant de continuer.
3. Choisir le cut-off
Sélectionnez le cut-off d'après la rugosité attendue (voir le tableau plus haut). Sans indication sur le plan, 0,8 mm est la valeur la plus courante.
4. Positionner le palpeur
Posez l'appareil sur la pièce, pointe en contact léger. La mesure se fait perpendiculairement aux stries d'usinage (aux traces de tournage, à l'avance en fraisage), c'est la convention ISO et la direction qui révèle le mieux les irrégularités du procédé.
Sur une surface rectifiée en va-et-vient, la direction perpendiculaire aux stries est souvent celle du mouvement de la meule. Sur une pièce tournée, on mesure dans le sens axial (parallèle à l'axe).
5. Lancer la mesure et lire le résultat
Le palpeur parcourt la longueur d'évaluation programmée (en général 4 mm pour λc = 0,8 mm) à vitesse constante, enregistre le profil et calcule les paramètres. Lisez Ra, Rz et les autres valeurs à l'écran. Si votre modèle affiche le tracé du profil, regardez-le : il montre tout de suite s'il s'agit de pics isolés, de rayures ou d'une texture périodique.
6. Répéter et décider
Faites 2 à 3 mesures en des points différents de la même surface, dans la même direction. Les valeurs doivent se tenir. Un gros écart trahit une surface hétérogène, une pièce mal maintenue ou un palpeur défaillant.
Comparez ensuite au plan (souvent Ra ≤ X µm ou Rz ≤ Y µm) et consignez les résultats pour la traçabilité.
Entretien et étalonnage
Entretien courant
- Remettez le capuchon sur la pointe dès que l'appareil ne sert pas : un simple choc peut briser un diamant.
- Dépoussiérez la glissière du palpeur au pinceau doux, car les poussières métalliques peuvent gripper l'entraînement.
- Contrôlez la plaque de référence avant chaque session de mesure critique.
- Rechargez la batterie avant une longue session : une tension qui chute peut dégrader la précision.
Étalonnage périodique
Comme tout instrument de métrologie, le rugosimètre doit être étalonné régulièrement sur des plaques de référence certifiées, traçables aux étalons nationaux. La fréquence dépend de l'usage :
| Contexte | Fréquence recommandée |
|---|---|
| Usage courant en atelier | Vérification mensuelle sur plaque, étalonnage externe annuel |
| Secteur certifié ISO 9001 / IATF 16949 | Étalonnage externe annuel avec certificat COFRAC |
| Après un choc, une chute ou un changement de pointe | Vérification immédiate sur plaque de référence |
Changez la pointe en diamant selon les recommandations du fabricant, ou dès que la vérification sur plaque sort de tolérance. Une pointe usée sous-estime la rugosité, car elle n'atteint plus le fond des creux.
Un peu d'histoire
XIXe siècle : les premières observations
Avec l'essor de la machine-outil et les premières études sur le frottement et l'usure, on comprend que la rugosité des surfaces usinées influence le comportement des assemblages. À l'époque, on la décrit de façon empirique (« poli main », « usiné », « poli miroir ») sans pouvoir la chiffrer.
Années 1930 : les débuts de la profilométrie
Le premier appareil moderne à palpeur de contact est attribué à Abbott et Firestone (États-Unis, 1933). Ils publient aussi la courbe de portance d'Abbott, qui relie la surface portante à la profondeur du profil et sert encore à spécifier les surfaces de glissement.
Années 1950 à 1970 : la normalisation
Entre Ra, Rz, Rmax, CLA, AA et les autres, chaque pays ou industrie avait ses paramètres. Les travaux de normalisation internationale ont abouti aux premières normes ISO sur l'état de surface, qui ont harmonisé paramètres et méthodes. Le Ra s'est imposé comme paramètre de référence.
Années 1980 et 1990 : le numérique
Les microprocesseurs et les capteurs de haute résolution permettent de ramener le rugosimètre à la taille d'un appareil de poche sans perdre en précision. L'opérateur peut alors mesurer Ra et Rz en quelques secondes, directement sur la machine.
Aujourd'hui : optique 3D et connectivité
Les profilomètres optiques (interférométrie, confocal) cartographient la surface en 3D selon la norme ISO 25178, avec une information que la profilométrie 1D ne donne pas. Côté atelier, le Bluetooth envoie les mesures vers un smartphone ou une tablette, et l'intégration aux systèmes SPC assure la traçabilité de l'état de surface.
B METROLOGY vous aide à choisir le rugosimètre adapté à votre application, de l'appareil portable d'atelier au profilomètre de laboratoire, avec ou sans certificat d'étalonnage COFRAC et plaques de référence certifiées incluses.
Découvrez toute la gamme de rugosimètres ou contactez-nous pour un conseil.